V přehledu trendů tiskového průmyslu pro rok 2026 jsou jako hlavní témata uvedeny umělá inteligence, automatizace, personalizace a pracovní výzvy. Mezi nimi se pracovní výzva nejvíce dotýká flexografické výrobní linky – mění způsob, jakým zakupující posuzují zařízení: od ‚jaká je maximální rychlost‘ k ‚jak rychle dokáže začínající obsluha nastavit přijatelný úkol‘.
Tradiční nastavení flexografického tisku závisí výrazně na zkušenostech: nastavení tlaku, viskozity inkoustu, teploty sušení a korekce registrace obvykle leží na několika zkušených tiskařích. Tento model funguje, dokud zaměstnanci zůstávají, avšak nese tři strukturální rizika. Vzdělávací cykly jsou dlouhé – tiskař schopný nezávisle zpracovávat složité podklady obvykle potřebuje roky. Znalosti se v systému nepřesouvají – když lidé odcházejí, odchází i jejich zkušenosti. A kapacita je omezena počtem lidí – stejný stroj může za různých směn produkovat viditelně odlišnou kvalitu. Celkový výstup čínského tiskařského a vazebního průmyslu by měl v roce 2026 dosáhnout 485 miliard CNY, což odpovídá nárůstu přibližně o 3,2 % (inwwin.com.cn, 2026-10-19); při pomalém růstu stoupající podíl nákladů na práci více patrně stlačuje zisk.
Směr jedna, parametry založené na receptu: ukládání nastavení pro každý substrát, inkoust a výrobek jako volatelné recepty, které lze vyvolat jedním stiskem při výměně. To vyžaduje dostatečnou kapacitu úložiště a jemné rozlišení parametrů v řídicím systému – a také opakovatelnou přesnost mechanického nastavení, protože pokud samotné nastavení tlaku není opakovatelné, recepty ztrácejí smysl.
Směr dva, automatická registrace a okrajové vedení: plně servopoháněné mechanismy s automatickou registrací průběžně korigují polohu mezi jednotlivými tiskovými jednotkami během provozu, zatímco automatické okrajové vodítky kompenzují boční posun pásu, čímž přebírají práci, kterou dříve vyžadovalo neustálé zásahy tiskaře.
Směr tři, vzdálený provoz a viditelnost stavu: vzdálená viditelnost provozního stavu, historie poplachů a klíčových parametrů umožňuje inženýrům výrobce diagnostikovat problémy bez fyzické přítomnosti na místě. U zahraničních zákazníků se tato schopnost ještě zesiluje – přímo určuje délku prostojů.
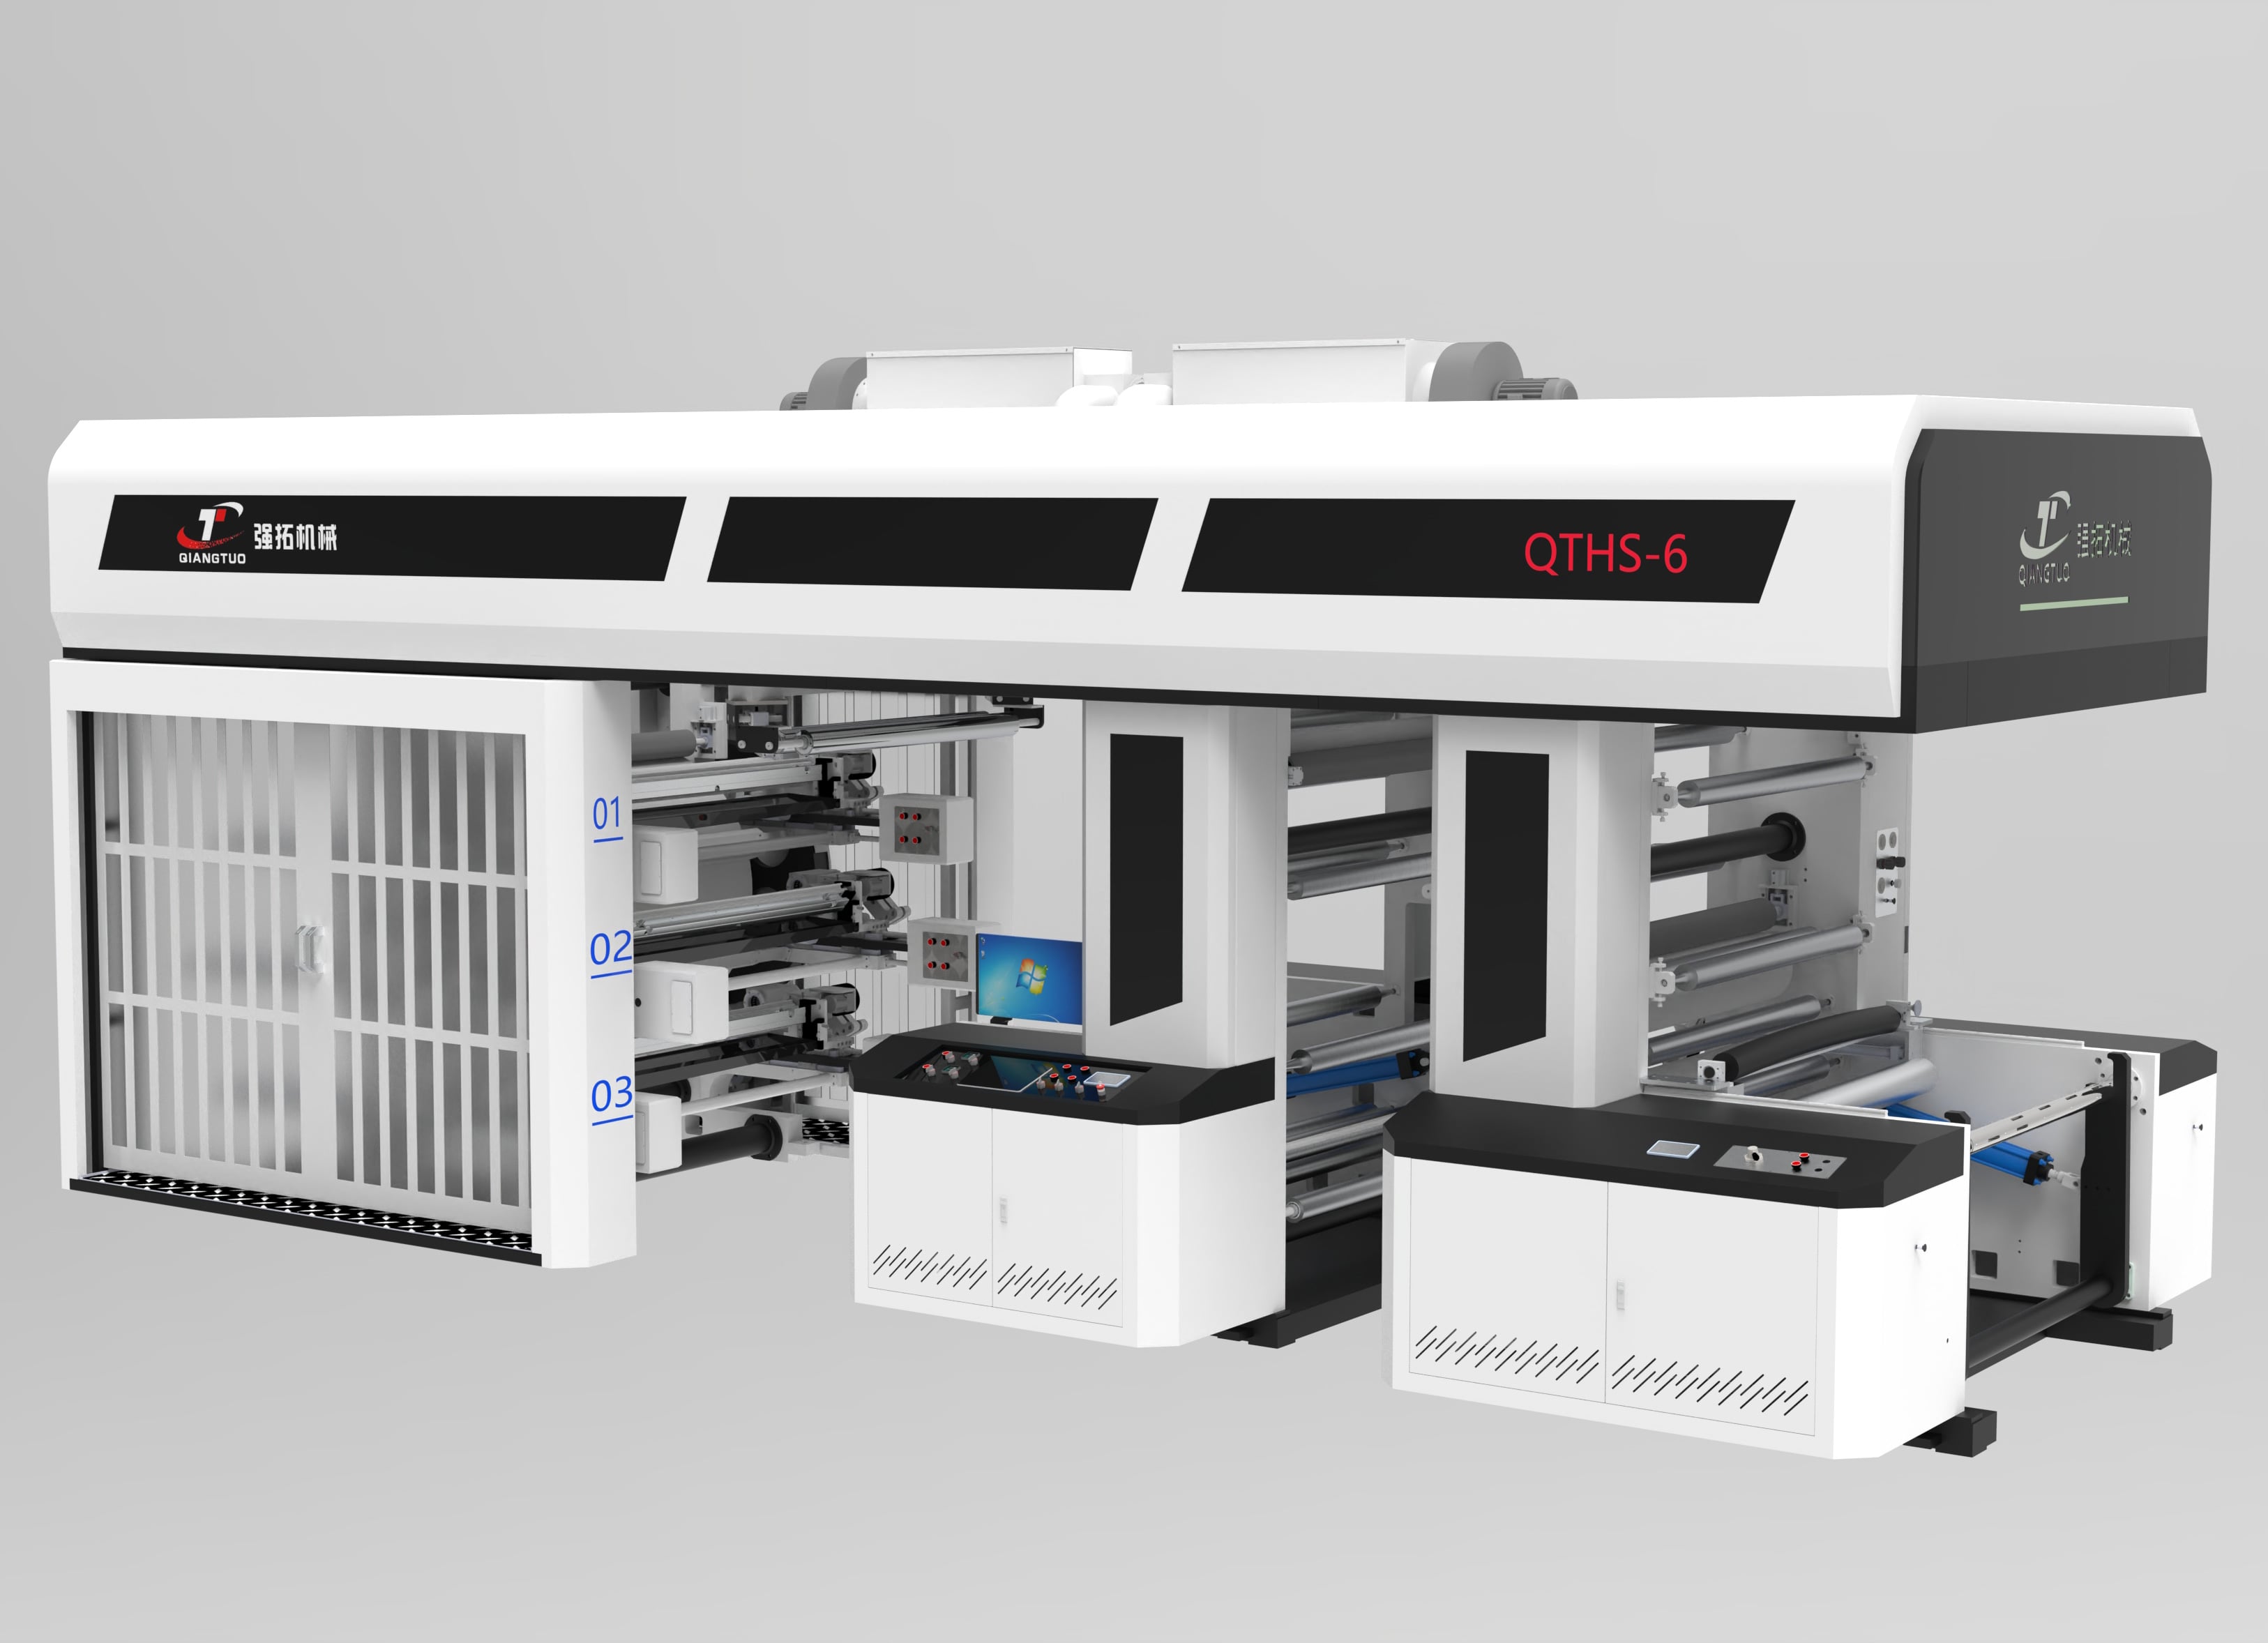
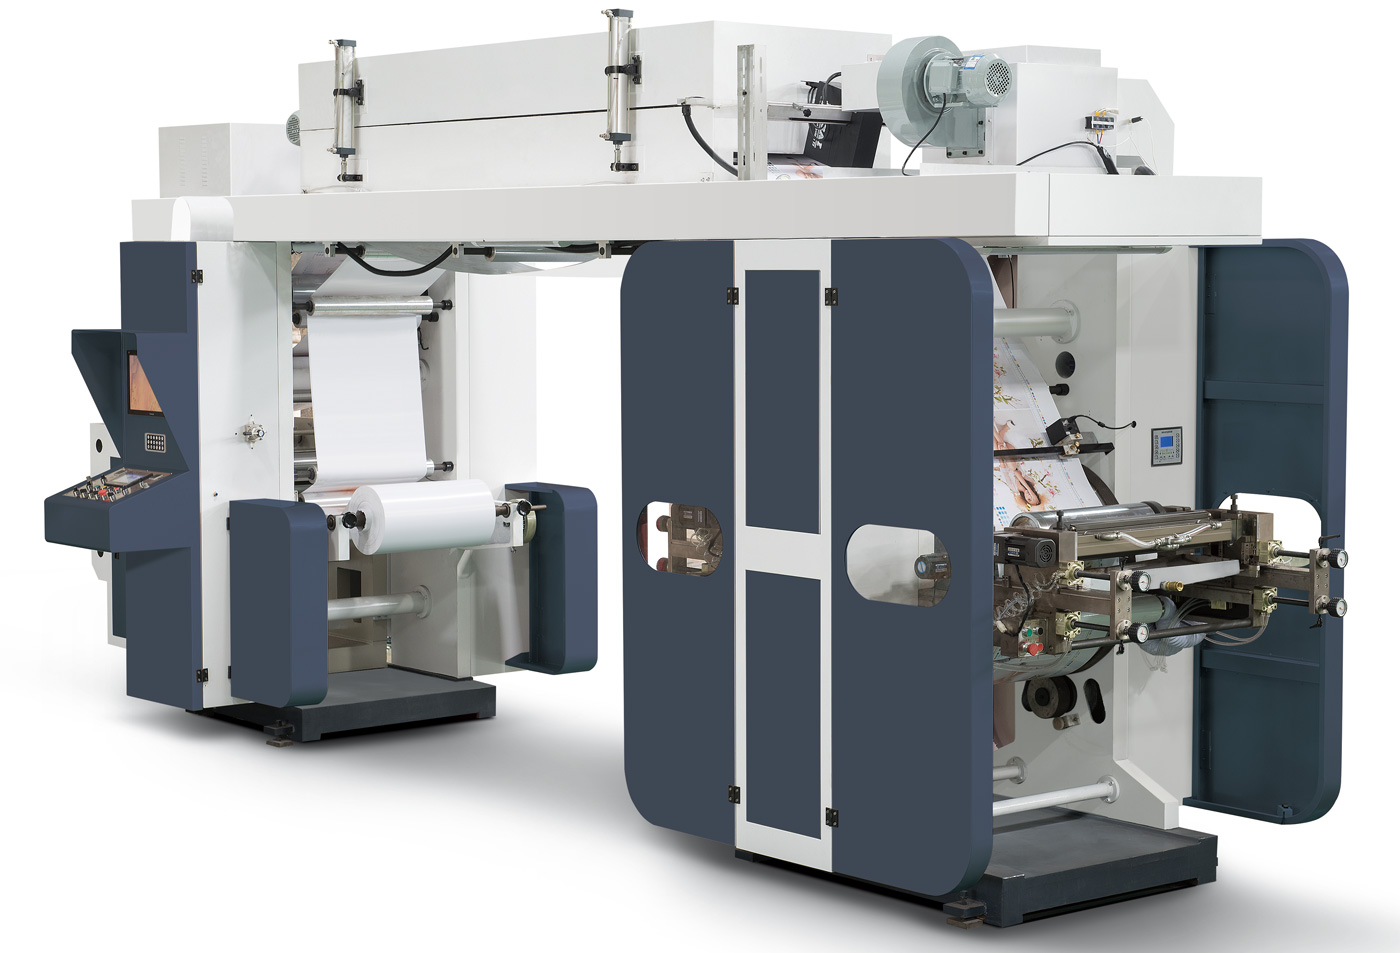
Je třeba vyjasnit jednu běžnou nedorozumění: úroveň automatizace a architektura pohonu jsou dvě různé věci. Poloservopoháněné stroje využívají servopohon na klíčových osách, zatímco zachovávají mechanický převodový základ, čímž dosahují rovnováhy mezi cenou a výkonem – stále to zůstává rozumnou volbou pro zákazníky s omezeným rozpočtem nebo pro ty, jejichž prvořadou prioritou je stabilní výroba. Výhodou plně servopoháněných strojů je flexibilita při nastavování a přesnost bezozubového převodu, avšak investice i nároky na elektrickou údržbu jsou vyšší. Rozhodujícím faktorem je směs zakázek: časté přestavby, mnoho verzí a široký rozsah podkladů zkracují dobu návratnosti investice do plně servopoháněných strojů; dlouhé stabilní výrobní běhy jsou stejně dobře zajištěny poloservopoháněnými stroji s kvalitní správou receptur.
 Nejnovější zprávy
 EN